


టంకము లేదా పూరక మెటల్ లేకుండా రెండు టిన్డ్ రాగి కండక్టర్లను కలపడానికి HAIFEI ఈ అల్ట్రాసోనిక్ వైర్ జీను వెల్డింగ్ యంత్రాన్ని అభివృద్ధి చేసింది.
ప్రాజెక్ట్ నియంత్రిత అల్ట్రాసోనిక్ వెల్డింగ్ ప్రక్రియ, అంకితమైన కండక్టర్{0}}పొజిషనింగ్ టూలింగ్ మరియు నిల్వ చేయబడిన వెల్డింగ్ వంటకాలను మిళితం చేస్తుంది. ఇది అధిక ఉష్ణ ఇన్పుట్, అసంపూర్ణ కండక్టర్ బంధం, ఉమ్మడి దృఢత్వం మరియు వెల్డెడ్ ప్రాంతానికి సమీపంలో ఇన్సులేషన్కు నష్టం కలిగించడానికి రూపొందించబడింది.
మీ టిన్డ్ వైర్ అప్లికేషన్ గురించి చర్చించండి
ఈ ప్రాజెక్ట్లో ఉపయోగించిన పరికరాలు
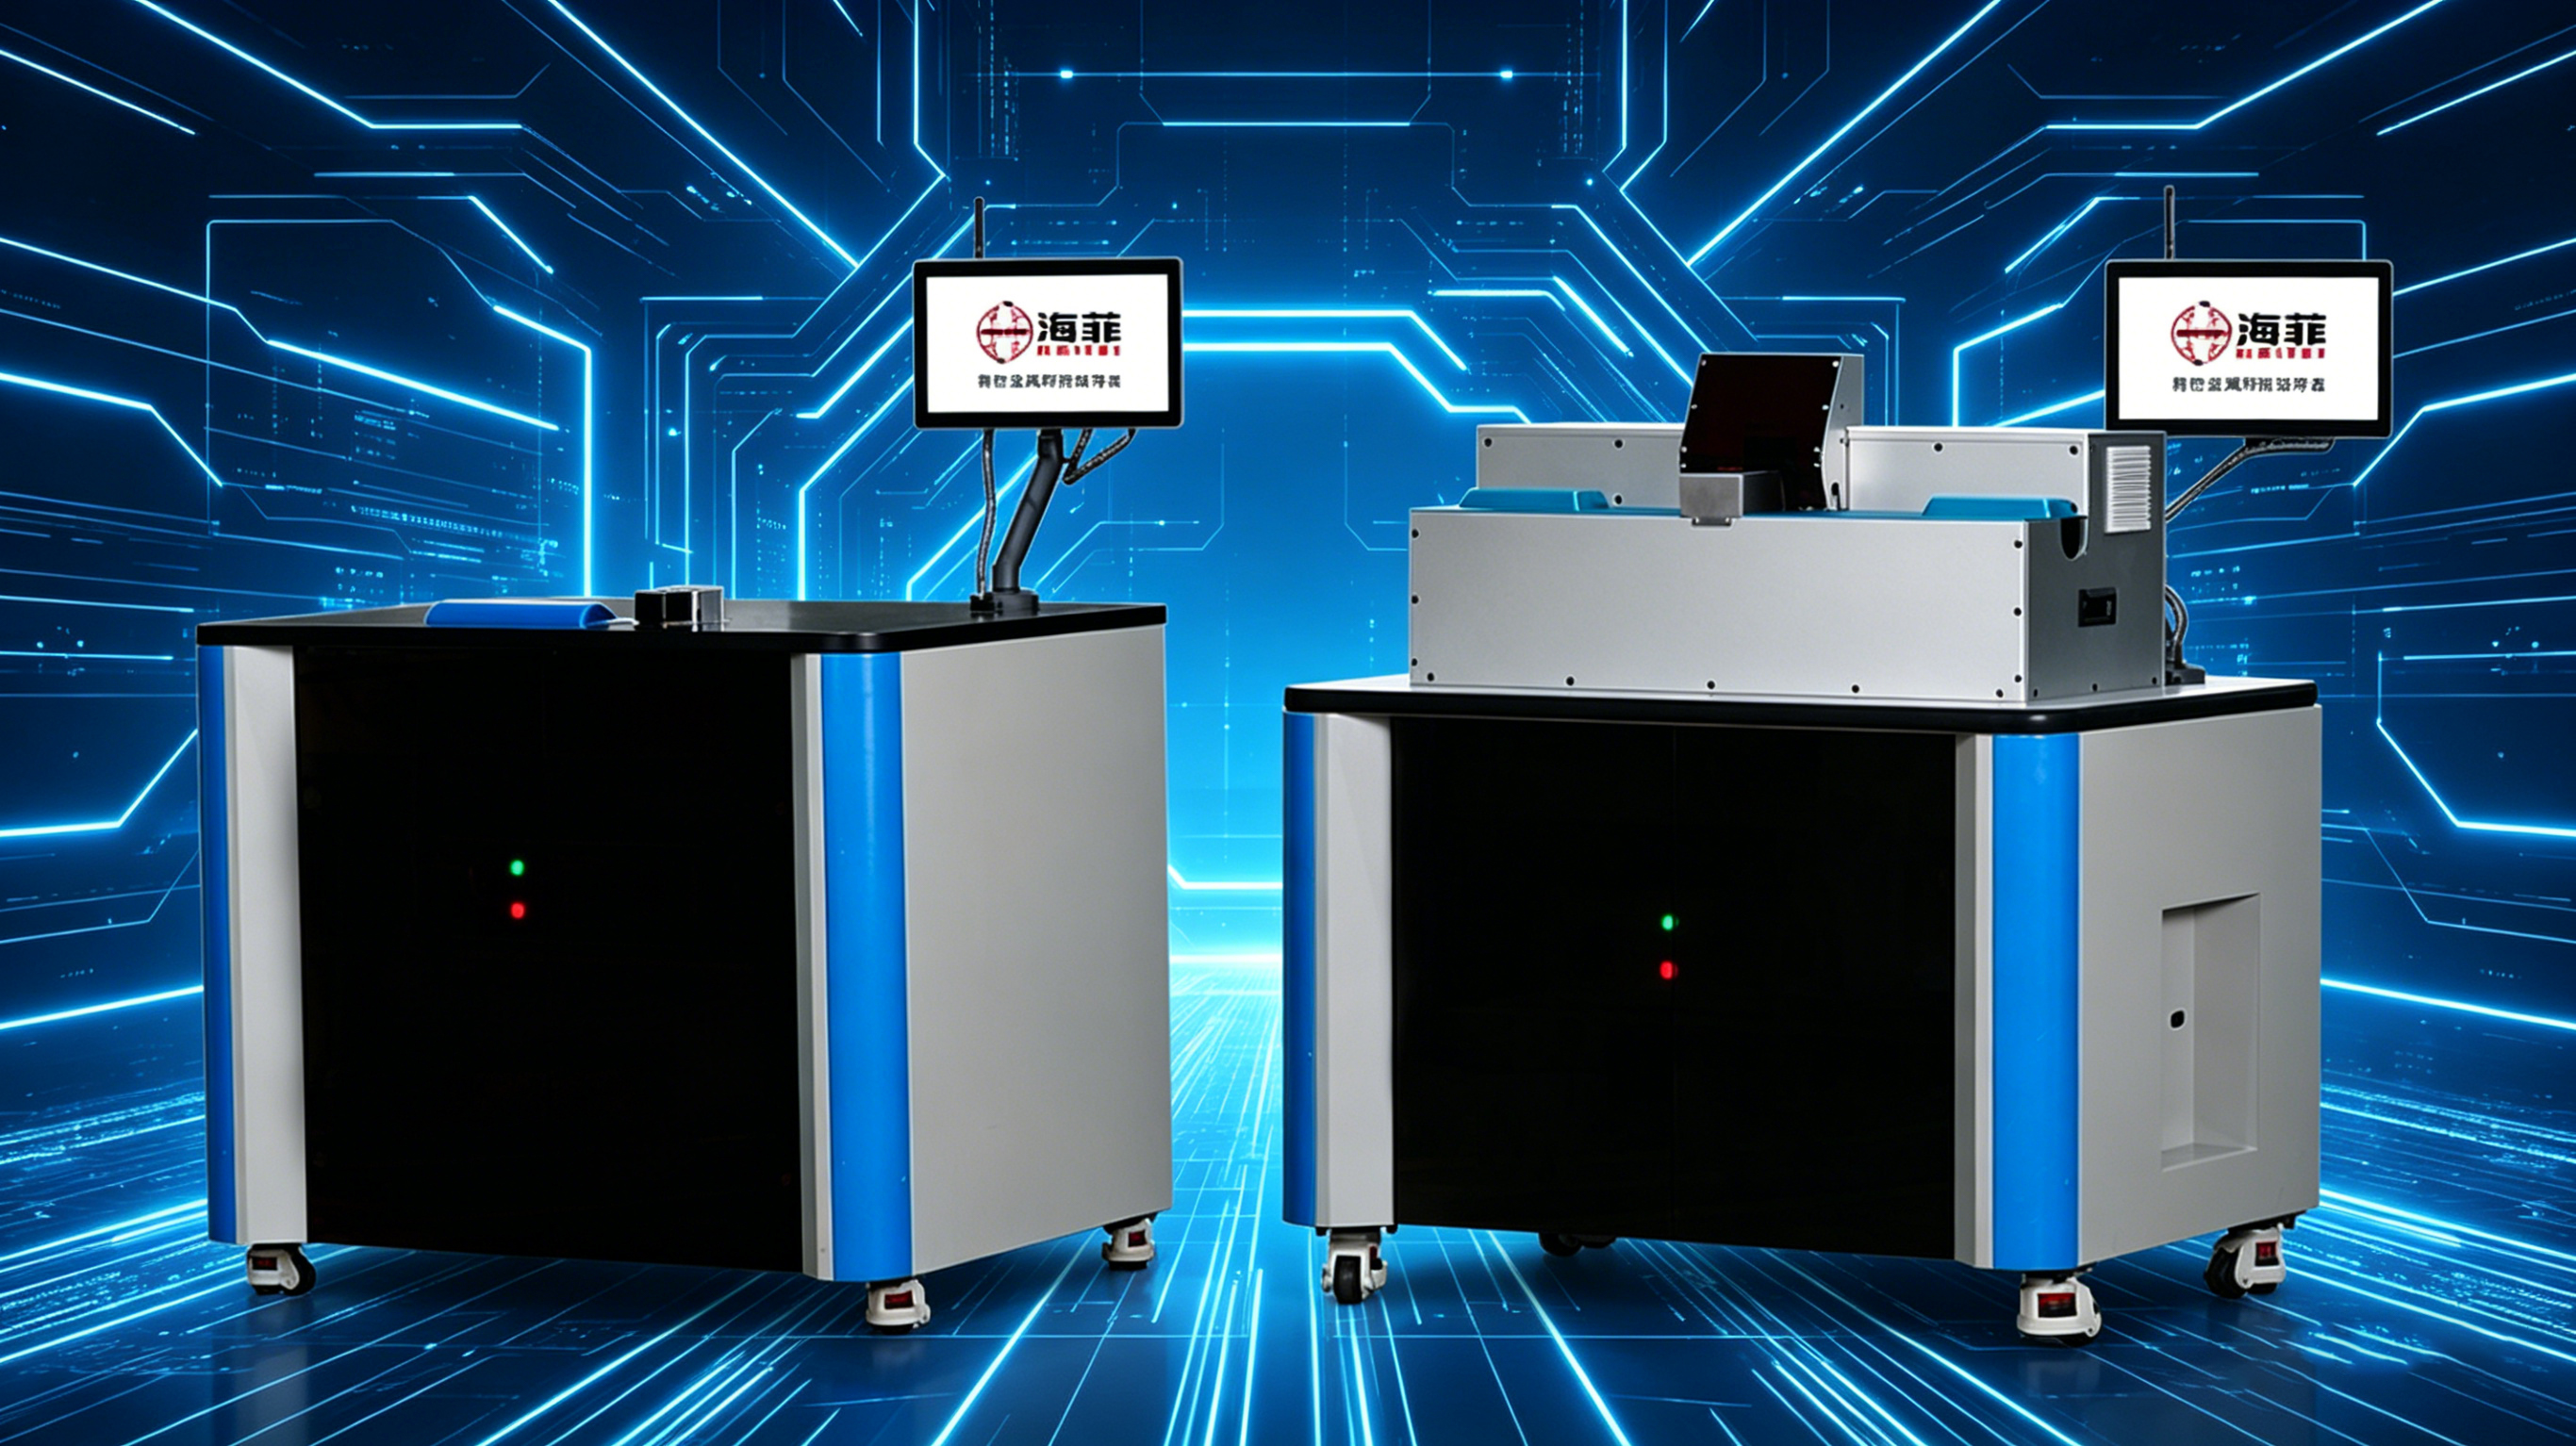
ఈ అప్లికేషన్ కోసం అభివృద్ధి చేయబడిన పరికరాలు అంకితమైన అల్ట్రాసోనిక్ వైర్ జీను వెల్డింగ్ యంత్రం.
అల్ట్రాసోనిక్ మెటల్ వెల్డింగ్ అధిక-ఫ్రీక్వెన్సీ మెకానికల్ వైబ్రేషన్ని వర్తింపజేస్తుంది, అయితే కండక్టర్లు నియంత్రిత బిగింపు ఒత్తిడిలో ఉంచబడతాయి. వైర్ల మధ్య ఇంటర్ఫేస్ మెకానికల్ చర్య ద్వారా శుభ్రపరచబడుతుంది మరియు ఏకీకృతం చేయబడుతుంది, కండక్టర్ యొక్క బల్క్ మెల్టింగ్ ఉష్ణోగ్రత కంటే తక్కువ ఘన-స్టేట్ కనెక్షన్ను సృష్టిస్తుంది.
ప్రక్రియ కరిగే టంకముపై ఆధారపడి ఉండదు కాబట్టి, ఇది కొన్ని సాంప్రదాయిక చేరిక పద్ధతులతో అనుబంధించబడిన విస్తృత వేడి-ప్రభావిత ప్రాంతాన్ని తగ్గిస్తుంది. అయినప్పటికీ, టిన్ కోటింగ్, రాగి తంతువులు మరియు ఇన్సులేషన్ యొక్క ప్రవర్తన ఇప్పటికీ కస్టమర్ యొక్క వాస్తవ వైర్ స్పెసిఫికేషన్తో నిర్ధారించబడాలి.
| ప్రాజెక్ట్ అంశం | కేసు సమాచారం |
| వర్క్పీస్ | రెండు టిన్డ్ రాగి తీగ పట్టీలు |
| వెల్డింగ్ ప్రక్రియ | అల్ట్రాసోనిక్ మెటల్ వెల్డింగ్ |
| ప్రధాన పరికరాలు | అల్ట్రాసోనిక్ వైర్ జీను వెల్డింగ్ యంత్రం |
| టూలింగ్ | అంకితమైన కండక్టర్ పొజిషనింగ్ మరియు బిగింపు సాధనం |
| ప్రాథమిక లక్ష్యాలు | తక్కువ హీట్ ఇన్పుట్, కాంపాక్ట్ జాయింట్ మరియు స్థిరమైన విద్యుత్ కనెక్షన్ |
| ఉత్పత్తి అనుకూలత | ధృవీకరించబడిన సాధనాలు మరియు వంటకాల ద్వారా బహుళ అనుకూల వైర్ పరిమాణాలు |
| ధ్రువీకరణ పద్ధతి | నమూనా వెల్డింగ్ మరియు నిరంతర ఉత్పత్తి ట్రయల్స్ |
కస్టమర్ నేపథ్యం
వినియోగదారుడు గృహ విద్యుత్ ఉత్పత్తులు మరియు పారిశ్రామిక నియంత్రణ పరికరాల కోసం టిన్డ్ కాపర్ వైర్ హార్నెస్లు, ఎలక్ట్రికల్ కనెక్టింగ్ వైర్లు మరియు ఎక్విప్మెంట్ లీడ్ వైర్లను తయారు చేస్తారు.
దీని ఉత్పత్తులకు విద్యుత్ కొనసాగింపు మరియు యాంత్రిక వశ్యత రెండూ అవసరం. వెల్డెడ్ కనెక్షన్ మితిమీరిన దృఢమైన ఉమ్మడిని సృష్టించకుండా లేదా వెల్డింగ్ స్థానానికి దగ్గరగా ఉన్న ఇన్సులేషన్ను దెబ్బతీయకుండా కండక్టర్ తంతువులను కలిపి ఉంచాలి.
కస్టమర్ HAIFEIని సంప్రదించారు ఎందుకంటే మునుపటి చేరే ప్రక్రియ స్థిరంగా హీట్ కంట్రోల్, కండక్టర్ కన్సాలిడేషన్ మరియు ప్రొడక్షన్ రిపీటబిలిటీని బ్యాలెన్స్ చేయలేకపోయింది.
మునుపటి చేరిక ప్రక్రియతో సమస్యలు
వేడి టిన్ పూత మరియు రాగి తంతువులను ప్రభావితం చేస్తుంది
అధిక స్థానికీకరించిన వేడితో కూడిన ప్రక్రియ టిన్ పూతను దెబ్బతీస్తుంది లేదా స్థానభ్రంశం చేస్తుంది, కింద ఉన్న రాగిని బహిర్గతం చేస్తుంది మరియు ఆక్సీకరణ లేదా రంగు మారే ప్రమాదాన్ని పెంచుతుంది.
అధిక వేడి కూడా చక్కటి రాగి తంతువులను బలహీనపరుస్తుంది లేదా కనెక్షన్ చుట్టూ గట్టిపడిన విభాగాన్ని సృష్టించవచ్చు. ఇది వైర్ జీను నుండి ఆశించే సౌలభ్యాన్ని తగ్గిస్తుంది మరియు వంగడం లేదా అసెంబ్లీ సమయంలో పనితీరును ప్రభావితం చేయవచ్చు.
01
రెండు కండక్టర్లు ఎల్లప్పుడూ పూర్తిగా ఏకీకృతం కాలేదు
ఒక టిన్డ్ వైర్ జీను ఒకే ఘన కండక్టర్కు బదులుగా బహుళ సూక్ష్మ తంతువులను కలిగి ఉంటుంది. శక్తి, పీడనం లేదా స్థానం అస్థిరంగా ఉంటే, ఉమ్మడి లోపల ఖాళీలు ఉండవచ్చు.
అసంపూర్ణ ఏకీకరణ బలహీనమైన కీళ్ళు, అస్థిర విద్యుత్ పరిచయం లేదా అవసరమైన యాంత్రిక పనితీరును అందుకోని స్పష్టమైన వెల్డ్స్ను ఉత్పత్తి చేస్తుంది.
02
ఉమ్మడి రూపాన్ని నియంత్రించడం కష్టం
ఆక్సీకరణం, నల్లబడటం మరియు ప్రక్రియ అవశేషాలు కస్టమర్కు ఆందోళన కలిగించాయి. ఈ పరిస్థితులు రూపాన్ని ప్రభావితం చేస్తాయి మరియు కనెక్షన్ సరిగ్గా ఉత్పత్తి చేయబడిందో లేదో నిర్ధారించడం మరింత కష్టతరం చేస్తుంది.
03
సమీపంలోని ఇన్సులేషన్ దెబ్బతినవచ్చు
వెల్డింగ్ స్థానం తరచుగా వైర్ ఇన్సులేషన్కు దగ్గరగా ఉంటుంది. విశాలమైన లేదా అనియంత్రిత వేడి-ప్రభావిత జోన్ ఇన్సులేషన్ను మృదువుగా చేయవచ్చు, వికృతీకరించవచ్చు లేదా కాల్చవచ్చు.
స్ట్రిప్పింగ్ పొడవు, కండక్టర్ స్థానం మరియు వెల్డ్ మరియు ఇన్సులేషన్ మధ్య దూరం కాబట్టి వెల్డింగ్ ప్రక్రియలో భాగంగా పరిగణించాలి.
04
ఉత్పత్తి మార్పు మరియు ప్రక్రియ రికార్డులు పరిమితం చేయబడ్డాయి
కస్టమర్ ఒకటి కంటే ఎక్కువ వైర్ స్పెసిఫికేషన్లను రూపొందించారు. ప్రతి మోడల్ కోసం పరికరాలను మాన్యువల్గా సర్దుబాటు చేయడం వలన సెటప్ సమయం పెరిగింది మరియు గతంలో ఆమోదించబడిన పారామితులను పునరుత్పత్తి చేయడం కష్టతరం చేసింది.
కొత్త సిస్టమ్కు నియంత్రిత పారామీటర్ సర్దుబాటు, నిల్వ చేయబడిన వెల్డింగ్ వంటకాలు మరియు అవసరమైనప్పుడు తనిఖీ చేయగల ఉత్పత్తి డేటా అవసరం.
05
కస్టమర్కు ఏమి కావాలి?
కస్టమర్ ప్రాజెక్ట్ కోసం అనేక ఆచరణాత్మక అవసరాలను నిర్వచించారు:
- తక్కువ{0}}హీట్ సాలిడ్-స్టేట్ ప్రాసెస్ని ఉపయోగించి రెండు టిన్డ్ కాపర్ వైర్ హానెస్లను కలపండి
- రాగి స్ట్రాండ్ దెబ్బతినడం మరియు అధిక ఉమ్మడి గట్టిపడటం తగ్గించండి
- తక్కువ అంతర్గత అంతరాలతో కాంపాక్ట్ కనెక్షన్ని ఉత్పత్తి చేయండి
- స్థిరమైన మెకానికల్ మరియు ఎలక్ట్రికల్ పనితీరును నిర్వహించండి
- ఆక్సీకరణ, నల్లబడటం మరియు కనిపించే అవశేషాలను పరిమితం చేయండి
- వెల్డింగ్ ప్రాంతం సమీపంలో ఇన్సులేషన్ను రక్షించండి
- సాధనం మరియు రెసిపీ మార్పుల ద్వారా అనుకూల వైర్ పరిమాణాలకు మద్దతు ఇవ్వండి
- పునరావృత ఉత్పత్తి కోసం వెల్డింగ్ సెట్టింగులను నిల్వ చేయండి
- ఉత్పత్తి మరియు నాణ్యతను గుర్తించడానికి ఒక ఆధారాన్ని అందించండి
తుది మెషిన్ కాన్ఫిగరేషన్ని ఎంచుకోవడానికి ముందు కస్టమర్ యొక్క వైర్ మెటీరియల్లు, క్రాస్-విభాగాలు మరియు ఉమ్మడి అమరిక మూల్యాంకనం చేయబడ్డాయి.
HAIFEI యొక్క అల్ట్రాసోనిక్ వెల్డింగ్ సొల్యూషన్
కస్టమర్ యొక్క టిన్డ్ వైర్లతో నమూనా వెల్డింగ్
ప్రాజెక్ట్ కోసం సరఫరా చేయబడిన ప్రతినిధి టిన్డ్ వైర్ నమూనాలను ఉపయోగించి HAIFEI వెల్డింగ్ ట్రయల్స్ను నిర్వహించింది.
అల్ట్రాసోనిక్ వ్యాప్తి, వెల్డింగ్ శక్తి, ఒత్తిడి మరియు వెల్డింగ్ సమయం కండక్టర్ ఏకీకరణ, స్ట్రాండ్ పరిస్థితి మరియు ఉమ్మడి రూపాన్ని ఎలా ప్రభావితం చేస్తాయో నిర్ణయించడానికి వివిధ వెల్డింగ్ సెట్టింగులను పోల్చారు.
విభిన్న కండక్టర్ క్రాస్{0}}విభాగాలు, స్ట్రాండ్ స్ట్రక్చర్లు మరియు కోటింగ్ కండిషన్లతో టిన్డ్ వైర్లు ఒకే ప్రాసెస్ విండోను తప్పనిసరిగా ఉపయోగించనందున ఈ పరీక్ష దశ అవసరం.
ఘన-స్టేట్ అల్ట్రాసోనిక్ చేరడం
ఎంచుకున్న అల్ట్రాసోనిక్ వెల్డింగ్ ప్రక్రియ వైర్ల మధ్య టంకమును కరిగించడానికి బదులుగా యాంత్రిక కంపనం మరియు ఒత్తిడి ద్వారా కండక్టర్లను కలుస్తుంది.
ఇది బల్క్ హీట్ ఇన్పుట్ను పరిమితం చేయడంలో సహాయపడుతుంది మరియు ద్రవీభవన-ఆధారిత ప్రక్రియలతో అనుబంధించబడిన విస్తృత ఉష్ణ నష్టం ప్రమాదాన్ని తగ్గిస్తుంది. ఉమ్మడి డిజైన్ మరియు పారామితులు సరిగ్గా సరిపోలినప్పుడు పూర్తయిన కనెక్షన్ కండక్టర్ యొక్క అసలు సౌలభ్యాన్ని ఎక్కువగా నిలుపుకుంటుంది.
అల్ట్రాసోనిక్ వైబ్రేషన్ ఇప్పటికీ వెల్డింగ్ ఇంటర్ఫేస్లో టిన్ పూత యొక్క భాగాన్ని భంగపరచవచ్చు లేదా స్థానభ్రంశం చేయవచ్చు. ఈ కారణంగా, నమూనా ధ్రువీకరణ సమయంలో పూత పరిస్థితి, బహిర్గతమైన రాగి, తుప్పు అవసరాలు మరియు విద్యుత్ పనితీరును తనిఖీ చేయాలి.
రెండు-వైర్ పొజిషనింగ్ కోసం అంకితమైన సాధనం
రెండు టిన్డ్ వైర్ హానెస్ల చుట్టూ అంకితమైన వెల్డింగ్ ఫిక్చర్ రూపొందించబడింది.
సాధనం సహాయపడుతుంది:
- కండక్టర్లను స్థిరంగా ఉంచండి
- అతివ్యాప్తి లేదా స్ప్లైస్ ప్రాంతాన్ని నియంత్రించండి
- వ్యక్తిగత తంతువులు వ్యాప్తి చెందకుండా నిరోధించండి
- బిగింపు సమయంలో కండక్టర్లకు మద్దతు ఇవ్వండి
- ఇన్సులేషన్ నుండి అవసరమైన దూరాన్ని నిర్వహించండి
- వెల్డింగ్ చక్రాల మధ్య పునరావృతతను మెరుగుపరచండి
ఒకే మెషీన్లో అనేక అనుకూల వైర్ పరిమాణాలు తప్పనిసరిగా ఉత్పత్తి చేయబడినప్పుడు మార్చగల సాధనాన్ని మూల్యాంకనం చేయవచ్చు.
నియంత్రిత వెల్డింగ్ వంటకాలు
ఆమోదించబడిన వెల్డింగ్ సెట్టింగులను ఉత్పత్తి వంటకాలుగా నిల్వ చేయవచ్చు. పూర్తి ప్రాసెస్ సెట్టింగ్ను మాన్యువల్గా పునర్నిర్మించడానికి బదులుగా ఉత్పత్తి మార్పు సమయంలో సంబంధిత రెసిపీని ఆపరేటర్లు ఎంచుకోవచ్చు.
తుది కాన్ఫిగరేషన్పై ఆధారపడి, రికార్డ్ చేయబడిన అంశాలు వీటిని కలిగి ఉండవచ్చు:
- ఉత్పత్తి లేదా రెసిపీ సంఖ్య
- వెల్డింగ్ సమయం లేదా శక్తి
- అల్ట్రాసోనిక్ వ్యాప్తి
- బిగింపు లేదా వెల్డింగ్ ఒత్తిడి
- వెల్డ్ కౌంట్
- అలారం సమాచారం
- ఉత్పత్తి ఫలితం
ప్రాజెక్ట్ స్పెసిఫికేషన్ సమయంలో అందుబాటులో ఉన్న రికార్డింగ్ మరియు కమ్యూనికేషన్ విధులు నిర్ధారించబడాలి.
డెలివరీకి ముందు ఏమి తనిఖీ చేయబడింది?
పరికరాలు ప్రాతినిధ్య వర్క్పీస్లను ఉపయోగించి ప్రీ-డెలివరీ టెస్టింగ్ మరియు నిరంతర ఉత్పత్తి ట్రయల్స్కు లోబడి ఉన్నాయి.
ఉత్పత్తి స్థిరత్వం మూల్యాంకనం చేయబడిందని కేసు నిర్ధారిస్తుంది, అయితే ఇది సంఖ్యా చక్రం{0}}సమయం, పుల్-ఫోర్స్ లేదా ఎలక్ట్రికల్{2}}నిరోధ ఫలితాలను ప్రచురించదు. అందువల్ల ఈ విలువలు కస్టమర్ యొక్క అంగీకార స్పెసిఫికేషన్లో నిర్వచించబడాలి.
టిన్డ్ వైర్ అల్ట్రాసోనిక్ వెల్డ్ కోసం సిఫార్సు చేయబడిన తనిఖీలు:
| తనిఖీ అంశం | ప్రయోజనం |
| దృశ్య తనిఖీ | స్ట్రాండ్ ఎస్కేప్, పగుళ్లు, ఉపరితల నష్టం మరియు రంగు పాలిపోవడాన్ని తనిఖీ చేస్తుంది |
| వెల్డ్ వెడల్పు మరియు మందం | డైమెన్షనల్ అనుగుణ్యతను నిర్ధారిస్తుంది |
| పుల్-బల పరీక్ష | స్ప్లైస్ యొక్క యాంత్రిక బలాన్ని అంచనా వేస్తుంది |
| విద్యుత్ నిరోధకత | కనెక్షన్ యొక్క విద్యుత్ పనితీరును తనిఖీ చేస్తుంది |
| క్రాస్{0}}విభాగం తనిఖీ | అంతర్గత స్ట్రాండ్ కన్సాలిడేషన్ మరియు మిగిలిన శూన్యాలను పరిశీలిస్తుంది |
| బెండ్ లేదా ఫ్లెక్స్ పరీక్ష | అవసరమైనప్పుడు వెల్డెడ్ ప్రాంతం సమీపంలో వశ్యతను అంచనా వేస్తుంది |
| ఇన్సులేషన్ తనిఖీ | వేడి, ఒత్తిడి లేదా సాధనం నష్టం కోసం తనిఖీ చేస్తుంది |
| పునరావృతమయ్యే-సైకిల్ ట్రయల్ | నిరంతర ఉత్పత్తిపై ప్రక్రియ స్థిరత్వాన్ని నిర్ధారిస్తుంది |
పరీక్షా పద్ధతి, నమూనా ఫ్రీక్వెన్సీ మరియు అంగీకార పరిమితులు తుది పరికరాల అంగీకారానికి ముందు అంగీకరించబడాలి.
తరచుగా అడిగే ప్రశ్నలు
Q: టిన్డ్ వైర్ అల్ట్రాసోనిక్ వెల్డింగ్ అంటే ఏమిటి?
A: టిన్డ్ వైర్ అల్ట్రాసోనిక్ వెల్డింగ్ అనేది ఒక ఘనమైన-స్టేట్ ప్రాసెస్, ఇది స్ట్రాండెడ్ టిన్డ్ కాపర్ కండక్టర్లలో చేరడానికి అధిక-ఫ్రీక్వెన్సీ మెకానికల్ వైబ్రేషన్ మరియు ప్రెజర్ని ఉపయోగిస్తుంది. దీనికి టంకము లేదా పూరక మెటల్ అవసరం లేదు.
ప్ర: అల్ట్రాసోనిక్ వెల్డింగ్ టిన్ కోటింగ్ను కరిగిస్తుందా?
A: ప్రక్రియ కండక్టర్ యొక్క బల్క్ మెల్టింగ్ ఉష్ణోగ్రత కంటే తక్కువగా పనిచేస్తుంది, అయితే అల్ట్రాసోనిక్ వైబ్రేషన్ జాయింట్ ఇంటర్ఫేస్ వద్ద టిన్ కోటింగ్కు భంగం కలిగించవచ్చు లేదా స్థానభ్రంశం చేయవచ్చు. పూత పరిస్థితి మరియు విద్యుత్ పనితీరు వాస్తవ కస్టమర్ నమూనాలను ఉపయోగించి ధృవీకరించబడాలి.
ప్ర: కనెక్షన్ కోసం టంకము అవసరమా?
A: No. అల్ట్రాసోనిక్ వైర్ వెల్డింగ్ అనేది టంకము, బ్రేజింగ్ మిశ్రమం లేదా ఇతర పూరక మెటల్ లేకుండా నేరుగా కండక్టర్ల మధ్య ఉమ్మడిని ఏర్పరుస్తుంది.
ప్ర: రెండు వేర్వేరు వైర్ సైజులను కలిపి వెల్డింగ్ చేయవచ్చా?
A: సంభావ్యంగా, అవును. సాధ్యత క్రాస్ సెక్షనల్ తేడా, స్ట్రాండ్ నిర్మాణం, ఉమ్మడి అమరిక మరియు అందుబాటులో ఉన్న సాధనాలపై ఆధారపడి ఉంటుంది. కలయికను ఆమోదించడానికి ముందు నమూనా వెల్డింగ్ అవసరం.
ప్ర: ఒకే యంత్రం అనేక వైర్ స్పెసిఫికేషన్లను వెల్డ్ చేయగలదా?
A: మార్చగలిగే సాధనాలు మరియు నిల్వ చేసిన వంటకాల ద్వారా ఒక యంత్రం అనేక అనుకూల వైర్ స్పెసిఫికేషన్లకు మద్దతు ఇవ్వవచ్చు. మొత్తం పరిమాణ పరిధి తప్పనిసరిగా వెల్డింగ్ సిస్టమ్ మరియు సోనోట్రోడ్ యొక్క సామర్థ్యంలో ఉండాలి.
ప్ర: ఈ యంత్రం టిన్డ్ వైర్ను టెర్మినల్కు వెల్డ్ చేయగలదా?
జ: ఈ కేసు రెండు టిన్డ్ వైర్ హానెస్లను కలపడంపై దృష్టి పెడుతుంది. వైర్-నుండి{2}}టెర్మినల్ వెల్డింగ్ కూడా సాధ్యమవుతుంది, అయితే దీనికి టెర్మినల్ మెటీరియల్, పూత, మందం, జాయింట్ యాక్సెస్ మరియు స్ట్రెంగ్త్ ఆవశ్యకతల గురించి ప్రత్యేక సమీక్ష అవసరం.